

Aggiornato:
Per piegare ferro a freddo senza utilizzare fiamme o fonti di calore si possono impiegare morse, piegaferri manuali e curvatubi. La tecnica dipende dalla sezione e dallo spessore del materiale. Per ottenere curvature regolari occorre applicare una forza progressiva, utilizzando supporti sagomati che evitino deformazioni indesiderate.
Quale attrezzo usare per piegare il ferro a freddo
La piegatura a freddo permette di modificare la forma di barre, tondini e tubi di acciaio senza riscaldarli. È una lavorazione frequente nel fai da te, soprattutto per realizzare staffe, supporti, telai leggeri, elementi decorativi e piccoli manufatti metallici.
Il sistema consiste nell’applicare una forza meccanica capace di deformare permanentemente il materiale. Durante la curvatura, la parte esterna della piega viene sottoposta a trazione, mentre quella interna subisce una compressione. Se il raggio è troppo stretto rispetto alle caratteristiche del pezzo, possono comparire schiacciamenti, grinze o fessurazioni.
È importante distinguere i tondini pieni dai tubi cavi: i primi sopportano generalmente meglio una piegatura localizzata, mentre i secondi richiedono attrezzature capaci di sostenere la sezione durante la deformazione. Anche il tipo di acciaio, il suo stato di lavorazione e lo spessore influiscono sulla possibilità di eseguire la piega.
| Materiale da piegare | Attrezzo consigliato | Tipo di lavorazione | Aspetti da controllare |
|---|---|---|---|
| Tondino pieno di acciaio dolce | Piegaferri manuale da banco | Curve e angoli | Diametro e raggio di piega |
| Barra piatta di acciaio dolce | Morsa robusta o piegatrice per piatti | Angoli e sagomature | Spessore, larghezza e direzione della piega |
| Tubo tondo in acciaio | Curvatubi con matrici sagomate | Curve regolari | Diametro esterno, spessore della parete e raggio |
| Tubolare a sezione quadrata | Curvaprofilati con rulli adatti | Curve ad ampio raggio | Deformazione delle pareti e degli spigoli |
| Tondino per cemento armato | Piegaferri per armature | Staffe e sagomature previste dal progetto | Diametro dei mandrini e prescrizioni tecniche |
La capacità di piegatura di ogni attrezzo deve essere verificata nelle specifiche del produttore. Due barre dello stesso diametro, ma realizzate con acciai differenti, possono richiedere forze diverse e presentare una diversa attitudine alla deformazione.
Come funziona una piegatrice manuale per ferro
Una piegatrice manuale utilizza il principio della leva per moltiplicare la forza applicata dall’operatore. Il dispositivo comprende generalmente una base rigida, un elemento di contrasto fisso e un braccio mobile che accompagna il metallo durante la curvatura.
Il pezzo viene posizionato tra il fulcro di piegatura e un elemento di spinta. Azionando la leva, il metallo viene progressivamente costretto ad assumere la curvatura determinata dalla geometria dell’attrezzatura.
Nelle piegatrici a matrice, un componente sagomato stabilisce il raggio di curvatura. Può essere costituito da un elemento fisso oppure da una forma rotante, secondo il funzionamento della macchina. La scelta del raggio è importante perché una curvatura troppo stretta concentra la deformazione in una zona limitata.
Per le lavorazioni ripetitive, i riscontri regolabili consentono di posizionare i pezzi sempre nello stesso punto, ottenendo angoli e dimensioni più uniformi.
Piegare il ferro con una morsa
Per piccole lavorazioni su barre piatte e tondini di acciaio dolce si può utilizzare una morsa da banco ben fissata. Il pezzo viene serrato lasciando sporgere la parte da piegare, sulla quale si applica una forza controllata mediante una leva adeguata.
La morsa è indicata soprattutto per realizzare pieghe semplici, quando non è richiesta una particolare precisione del raggio. Per ridurre i segni superficiali si possono utilizzare ganasce di protezione, purché garantiscano un serraggio sicuro.
La piegatura mediante martellate sul pezzo bloccato costituisce un sistema rudimentale, ma rende difficile controllare l’angolo e la regolarità della deformazione. Inoltre, i colpi possono danneggiare la superficie e sollecitare impropriamente la morsa.
Per ottenere risultati ripetibili è preferibile utilizzare un piegaferri da banco, evitando prolunghe improvvisate o attrezzi non dimensionati per la forza necessaria.

- Piegatura Senza Sforzo da 3/8″ a 1″: la curvatubi manuale…
- 7 Matrici di Piegatura di Qualità: il nostro strumento di…
- Acciaio al Carbonio Robusto & Durevole: la robusta curvatubi…

- 【3 in 1 curvatubi manuale】Libraton curvatubi manuale…
- 【Design ergonomico】Questa piegatubi rame manuale il…
- 【Lavorare con precisione】Il segno della scala sul…
Piegare un tubo di ferro senza schiacciarlo
La curvatura dei tubi metallici richiede maggiori precauzioni rispetto a quella dei tondini pieni. Poiché la sezione è cava, una pressione concentrata può provocare un appiattimento della parete, modificando la forma circolare del tubo.
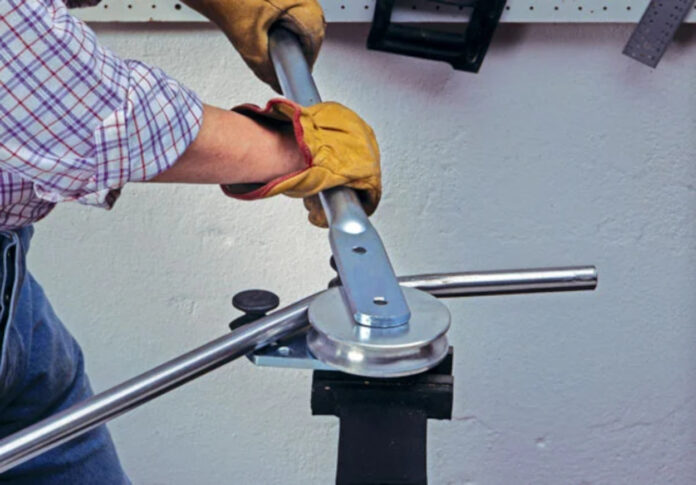
Per limitare questo problema si impiegano curvatubi con matrici concave, il cui profilo segue il diametro esterno del tubo. La superficie di contatto distribuisce la pressione lungo una porzione più ampia della circonferenza.
Durante la piegatura, il tubo viene mantenuto contro una matrice sagomata mentre un altro elemento lo accompagna lungo il raggio previsto. Il sistema può essere azionato mediante una leva manuale oppure attraverso un meccanismo idraulico, a seconda delle dimensioni e delle caratteristiche del materiale.
Perché il tubo si ovalizza durante la piegatura
L’ovalizzazione si verifica quando la sezione circolare si deforma sotto l’azione delle forze di piegatura. Il fenomeno può diventare particolarmente evidente quando il tubo presenta pareti sottili oppure viene curvato con un raggio troppo piccolo.
Le cause più frequenti comprendono una matrice non compatibile con il diametro del tubo, un sostegno insufficiente della parete, un serraggio inadeguato e una curvatura eccessivamente stretta.
Per i tubi più delicati possono essere necessarie attrezzature dotate di mandrino interno, capace di sostenere le pareti durante la deformazione. Si tratta di una soluzione utilizzata soprattutto nelle lavorazioni specializzate, quando è importante conservare la geometria della sezione.
Non esiste un raggio minimo di curvatura valido per tutti i tubi. Il valore dipende dal materiale, dal diametro esterno, dallo spessore della parete e dall’attrezzatura impiegata.
Piegare il tondino con una piegatrice da cantiere
La piegatrice da cantiere, comunemente chiamata piegaferri, viene utilizzata per sagomare barre di acciaio destinate alle armature del calcestruzzo. Il suo funzionamento si basa su perni di contrasto e mandrini attorno ai quali il tondino viene curvato.
Rispetto a una curvatubi, questa attrezzatura è progettata per lavorare barre piene e non per conservare la sezione circolare di un tubo cavo. Se utilizzata impropriamente sui tubi, la pressione esercitata dai perni può provocare ammaccature e schiacciamenti.
I mandrini di piegatura devono avere dimensioni compatibili con il diametro e il tipo di barra. Per le armature destinate a opere strutturali è necessario rispettare le prescrizioni di progetto e le regole tecniche applicabili: non è corretto scegliere liberamente raggi e angoli, né raddrizzare e ripiegare le barre senza una valutazione specifica.

- ✅ Piegatura di precisione dei tubi: questa piegatubi…
- ✅ Struttura robusta: l’alloggiamento di questa pratica…
- ✅ Ergonomia e compatibilità: questo set compatto per la…

- Ampiamente Applicabile: diametro esterno del tubo…
- Piegatura a 90° in Entrambe le Direzioni: il kit piegatubi…
- Matrici Inclusi: la testa di piegatura in lega di alluminio…
Procedimento passo passo: piegare un tondino di ferro a freddo
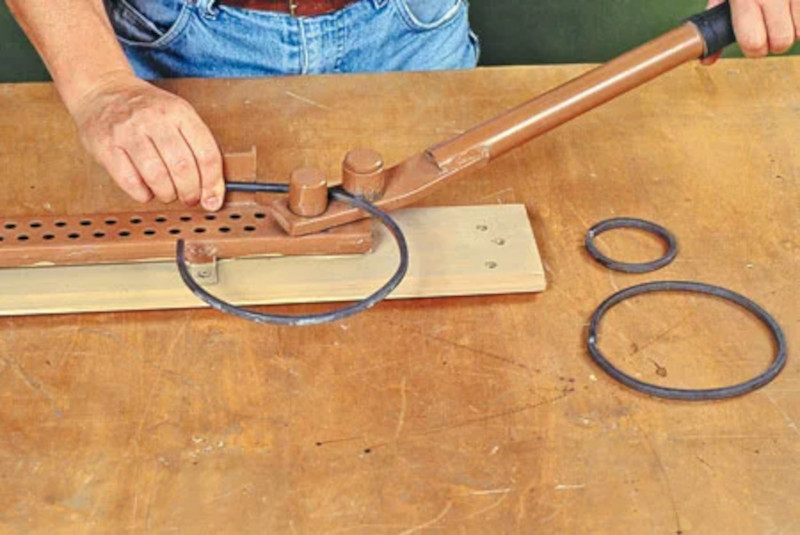
Per realizzare una staffa o un piccolo elemento sagomato in tondino di acciaio dolce, la soluzione più controllabile è utilizzare una piegatrice manuale da banco.
Preparazione del lavoro
Occorrono un piegaferri manuale con capacità adeguata al diametro della barra, un metro, un pennarello per metallo e una squadra o una dima per controllare l’angolo. L’attrezzatura deve essere saldamente fissata a un banco stabile.
Prima di iniziare bisogna verificare che il tondino non presenti fessure, danneggiamenti o deformazioni evidenti. È necessario conoscere il tipo di acciaio, individuare la zona da curvare e scegliere il mandrino più adatto al raggio desiderato.
Indossare occhiali protettivi e calzature di sicurezza, mantenendo mani e dita lontane dai punti di schiacciamento. Non utilizzare barre temprate, acciai di caratteristiche sconosciute o elementi strutturali senza avere prima verificato la possibilità di piegarli a freddo.
Procedimento passo passo
- Misurare e segnare il punto di piega
Misurare la lunghezza del tondino e individuare la zona in cui deve iniziare la curvatura. Tracciare un riferimento ben visibile sulla superficie metallica, considerando che la piega interessa una porzione di materiale e non un singolo punto geometrico.
- Posizionare il tondino nella piegatrice
Inserire il tondino tra il mandrino e l’elemento di contrasto, seguendo le indicazioni dell’attrezzatura. Allineare il riferimento tracciato con la posizione prevista per la piegatura e assicurarsi che la barra sia correttamente appoggiata.
- Bloccare il pezzo
Regolare gli eventuali riscontri in modo che il tondino non possa spostarsi durante la lavorazione. Controllare che la parte da piegare abbia spazio sufficiente per muoversi senza incontrare ostacoli.
- Azionare gradualmente la leva
Applicare una pressione continua sulla leva, accompagnando il movimento senza strappi. Il tondino deve curvarsi progressivamente attorno al mandrino, mantenendo il contatto con gli elementi di guida.
- Raggiungere l’angolo desiderato
Proseguire fino a ottenere la curvatura prevista. Tenere conto del possibile ritorno elastico del materiale, che può provocare una leggera riapertura dell’angolo quando la forza viene rilasciata. Un’eventuale compensazione deve essere determinata con una prova sul materiale utilizzato.
- Estrarre e controllare il pezzo
Rilasciare completamente la pressione della piegatrice ed estrarre il tondino. Verificare l’angolo con una squadra o una dima, controllando che la zona curva sia regolare e priva di fessurazioni o deformazioni anomale.
Come ottenere una curva regolare senza danneggiare il ferro
La qualità della curvatura dipende soprattutto dalla distribuzione della forza. Una piega eseguita con un raggio adeguato permette di deformare il metallo in maniera più uniforme, mentre un contrasto troppo concentrato può produrre segni profondi o deformazioni irregolari.
Per le lavorazioni in cui occorre realizzare più pezzi identici è utile preparare una dima di controllo, anche in legno o cartone rigido, sulla quale riportare il profilo desiderato. La dima serve a verificare la geometria del pezzo finito, senza essere utilizzata come elemento resistente durante la piegatura.
Bisogna inoltre considerare il ritorno elastico: dopo il rilascio della leva, il materiale tende a recuperare una parte della deformazione. L’entità di questo fenomeno varia in funzione dell’acciaio, della sua sezione e del raggio di piega.
È preferibile eseguire una prova preliminare su uno spezzone dello stesso materiale piuttosto che tentare numerose correzioni sul pezzo definitivo. Piegature e raddrizzamenti ripetuti possono alterare le proprietà del metallo nella zona interessata.
Consigli dell’esperto
Quando si devono realizzare più staffe uguali, conviene preparare un fermo di battuta che stabilisca la posizione della barra rispetto al mandrino. In questo modo si riducono le differenze tra i pezzi e diventa più facile riprodurre la stessa geometria.
Un errore frequente consiste nel tentare di ottenere un raggio molto stretto utilizzando un perno di diametro troppo piccolo. La deformazione si concentra in una zona limitata e può causare fessurazioni, soprattutto nei materiali meno duttili.
Nel caso dei tubi, prima della lavorazione definitiva è opportuno effettuare una piega di prova e verificare che la sezione non si sia schiacciata. Il controllo può essere eseguito confrontando i diametri esterni nella zona curva con quelli del tratto rettilineo.
Durante la lavorazione è importante non superare la capacità nominale della piegatrice. Se la leva richiede uno sforzo eccessivo o il pezzo tende a scivolare, occorre interrompere l’operazione e verificare il corretto abbinamento tra materiale e attrezzatura.

- Piegatura di tubi di precisione: questo kit piegatubi a…
- 7 matrici di piegatura incluse: include 7 matrici di…
- Funzionamento a cricchetto manuale: progettato con una…

- Macchina piegatubi idraulica con una forza di pressione di…
- Incluse 6 matrici
- Piega fino a un angolo di 90°
Quando è necessario rivolgersi a un professionista
La piegatura a freddo può essere eseguita in autonomia per piccoli manufatti non strutturali, purché si utilizzino materiali conosciuti e utensili adeguati.
Per elementi destinati a sostenere carichi importanti, parti di macchine, componenti di sicurezza o armature strutturali è invece necessario affidarsi a personale qualificato, rispettando le specifiche di progetto.
Lo stesso vale per la piegatura di tubazioni in pressione, condotte destinate al gas o componenti per i quali devono essere garantite tenuta, resistenza meccanica e precise tolleranze dimensionali. Una deformazione apparentemente modesta può compromettere il corretto funzionamento del pezzo.
Controlli finali dopo la piegatura
Terminato il lavoro, esaminare attentamente la superficie esterna della curva, dove il materiale ha subito il maggiore allungamento. La presenza di piccole fessure, incisioni profonde o restringimenti localizzati indica che il pezzo potrebbe aver subito una deformazione eccessiva.
Sui tubi bisogna controllare anche l’eventuale schiacciamento della sezione, osservando il profilo esterno e verificando che non siano presenti pieghe o grinze pronunciate sulla parte interna della curva.
Se il manufatto deve essere verniciato, eliminare eventuali bave e pulire la superficie prima di applicare il trattamento protettivo. Nelle zone in cui la piegatura ha danneggiato un rivestimento anticorrosivo è necessario ripristinare la protezione con un prodotto compatibile.
Domande frequenti su come piegare ferro a freddo
Sì, per piccole barre di acciaio dolce si può utilizzare una morsa ben fissata e una leva adeguata. Il metodo permette di ottenere pieghe semplici, ma offre un controllo limitato del raggio e dell’angolo rispetto a un piegaferri.
Bisogna utilizzare una curvatubi con matrici compatibili con il diametro esterno e lo spessore del tubo. Un raggio troppo stretto o una matrice inadatta possono provocare ovalizzazioni e schiacciamenti. Nei casi più impegnativi può essere necessario un mandrino interno.
Il fenomeno è chiamato ritorno elastico. Quando viene eliminata la forza applicata, il materiale recupera una parte della deformazione. Per ottenere un angolo preciso può essere necessario compensare questo effetto, dopo aver eseguito una prova sullo stesso tipo di acciaio.
Sì, le barre per cemento armato vengono normalmente sagomate a freddo mediante apposite piegaferri. Il diametro dei mandrini, gli angoli e le modalità di lavorazione devono però rispettare le prescrizioni previste per l’armatura. Le barre strutturali non devono essere piegate o raddrizzate arbitrariamente.