
Aggiornato:
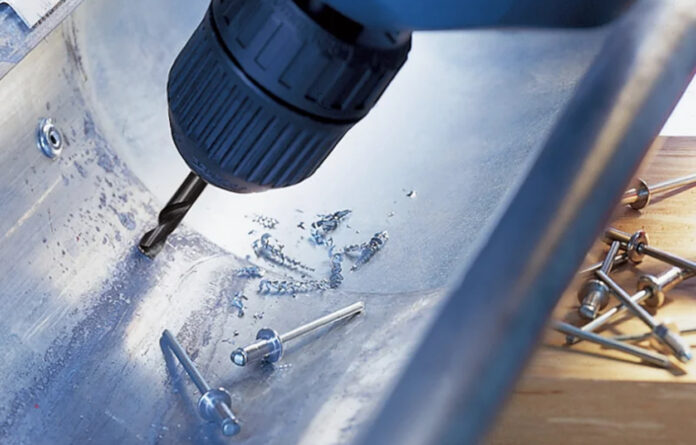
Per forare il metallo senza surriscaldare la punta servono un trapano senza percussione, una punta HSS adatta alla lega e il pezzo bloccato in morsa. Si segna il centro del foro, si imposta una velocità adeguata al diametro e si avanza con pressione regolare, usando lubrificante quando necessario.
Cosa serve per forare il metallo con il trapano
La foratura dei metalli richiede utensili adatti, un fissaggio stabile e una velocità di rotazione corretta. Acciaio, alluminio, rame, ottone e acciaio inox hanno caratteristiche differenti: utilizzare la stessa punta e le medesime impostazioni per tutti i materiali può compromettere la precisione del foro e ridurre la durata dell’utensile.
| Elemento | Cosa utilizzare o verificare | Indicazioni pratiche |
|---|---|---|
| Trapano | Trapano con regolazione della velocità, senza percussione | Preferibile un modello con buona coppia anche a bassi giri |
| Punte | HSS, HSS-Co oppure punte specifiche per il metallo | Scegliere in base al materiale e al diametro del foro |
| Segnatura | Punta da tracciare e punzone | Permettono di individuare il centro e limitare lo slittamento della punta |
| Fissaggio | Morsa da banco, morsetti o morsa per trapano a colonna | Il pezzo non deve muoversi o ruotare durante la lavorazione |
| Raffreddamento | Olio da taglio o lubrificante specifico | Riduce attrito e calore dove previsto dal tipo di lavorazione |
| Lamiere sottili | Supporto rigido e punte a gradino | Aiutano a limitare deformazioni e impuntamenti |
| Protezione | Occhiali di sicurezza e abbigliamento aderente | Proteggere gli occhi dai trucioli; evitare guanti vicino agli organi rotanti |
| Difficoltà | Da bassa a elevata | Dipende da durezza, spessore, diametro e precisione richiesta |
| Errore da evitare | Velocità eccessiva, punta non affilata, pezzo tenuto a mano | Possono causare surriscaldamento, rottura della punta e perdita di controllo |
Quali punte usare per forare acciaio, ferro e altri metalli
La scelta della punta per metallo influisce direttamente sulla capacità di taglio. Una punta inadatta può surriscaldarsi, perdere il filo o scivolare sulla superficie senza asportare materiale, anche quando il trapano dispone di una potenza elevata.
Punte HSS: cosa sono e quando utilizzarle
La sigla HSS (High Speed Steel) identifica l’acciaio rapido, una famiglia di acciai per utensili capace di conservare buone proprietà di taglio anche alle temperature sviluppate durante la lavorazione. Rispetto alle comuni punte in acciaio al carbonio, quelle HSS offrono una maggiore resistenza al calore e all’usura.
Le punte elicoidali HSS sono adatte a numerosi lavori di bricolage e possono essere utilizzate per forare acciaio dolce, ferro, alluminio, rame e ottone, purché si rispettino le condizioni di taglio appropriate. Sono disponibili con differenti geometrie della punta e trattamenti superficiali.
Punte HSS al cobalto per acciaio inox
Le punte HSS-Co, realizzate con acciaio rapido legato al cobalto, offrono una maggiore resistenza alle temperature elevate e all’usura. Sono particolarmente indicate per la foratura di acciai inossidabili e altri materiali difficili da lavorare.
L’acciaio inox, soprattutto nelle leghe austenitiche, tende a incrudirsi durante la lavorazione: se la punta gira senza tagliare efficacemente, la superficie può diventare progressivamente più difficile da forare. Occorrono quindi un utensile affilato, una velocità adeguata e un avanzamento regolare, evitando di lasciare la punta a sfregare inutilmente sul materiale.
Punte al titanio: cosa significa la sigla TiN
Le punte commercializzate come punte al titanio sono spesso utensili HSS rivestiti con nitruro di titanio (TiN), riconoscibile generalmente dalla colorazione dorata. Il rivestimento può migliorare la resistenza all’usura e ridurre l’attrito, ma non modifica la composizione dell’acciaio sottostante.
È importante distinguere una punta HSS-Co da una punta HSS rivestita TiN: il cobalto è un elemento presente nella lega, mentre il nitruro di titanio costituisce un rivestimento superficiale. La scelta deve dipendere dal materiale da forare, non soltanto dal colore della punta.
Come regolare la velocità del trapano per forare il metallo
La velocità di rotazione è uno dei parametri più importanti della foratura. In generale, aumentando il diametro della punta occorre ridurre il numero di giri, mentre la durezza e le caratteristiche del materiale determinano le condizioni di taglio più adatte.
Con una punta di piccolo diametro si possono utilizzare regimi di rotazione superiori rispetto a quelli richiesti per una punta grande, a parità di materiale e tipo di utensile. Non esiste però un numero di giri valido per tutte le lavorazioni: vanno considerate anche la geometria della punta, la rigidità della macchina e le indicazioni del produttore.
Una velocità eccessiva può provocare surriscaldamento, usura prematura e perdita della capacità di taglio. Una velocità troppo bassa, associata a un avanzamento insufficiente, può invece rendere la foratura inefficace. L’obiettivo è ottenere un’asportazione di materiale regolare, senza vibrazioni o stridii anomali.
Forare con il trapano a colonna
Il trapano a colonna è particolarmente utile quando occorre eseguire fori perpendicolari, ripetere lavorazioni nella stessa posizione oppure intervenire su pezzi difficili da mantenere stabili.
Rispetto al trapano manuale, permette un migliore controllo dell’asse di foratura e dell’avanzamento della punta. Il pezzo deve comunque essere bloccato con una morsa o con sistemi di serraggio adatti al piano di lavoro: non è sufficiente appoggiarlo e trattenerlo con le mani.

- Regolazione elettronica dei giri con preselettore
- Reversibile per forare e avvitare
- Con pratico gancio per cintura

- La linea Easy Bosch – un comodo aiuto in tutti i tuoi…
- Compatto, leggero ed ergonomico per lavorare in comodità e…
- Levetta di regolazione elettronica per gestire il numero di…
Come forare una lamiera sottile senza deformarla
Le lamiere sottili di acciaio, alluminio, rame, ottone o inox richiedono particolare attenzione. Quando la punta attraversa lo spessore, può impuntarsi nel bordo del foro, trascinare il pezzo o provocare deformazioni.
Per piccoli e medi diametri, una punta a gradino specifica per metallo può facilitare la realizzazione di fori regolari sulle lamiere compatibili. La sua geometria permette di aumentare progressivamente il diametro, limitando in molti casi gli impuntamenti tipici delle punte elicoidali di grandi dimensioni.
Quando la lavorazione lo consente, conviene utilizzare un supporto rigido di sacrificio sotto la lamiera, fissando accuratamente entrambi i pezzi. Il sostegno limita le vibrazioni e aiuta a mantenere stabile il materiale nel momento in cui la punta completa il foro.
Seghe a tazza per realizzare fori di grande diametro
Quando occorre praticare un’apertura di diametro elevato, per esempio per il passaggio di tubazioni o l’installazione di componenti, si possono utilizzare seghe a tazza per metallo. Le versioni bimetalliche idonee permettono di lavorare diversi materiali, tra cui acciaio, alluminio e alcune leghe inossidabili, secondo le specifiche del produttore.

La sega a tazza è costituita da una corona dentata e, generalmente, da una punta centrale che guida l’inizio del taglio. La velocità va impostata in funzione del diametro e del materiale, evitando pressioni eccessive e favorendo l’evacuazione dei trucioli.
Alcuni modelli dispongono di attacchi rapidi, che facilitano la sostituzione della corona e della punta di centratura. Altri integrano una molla di espulsione per rimuovere il disco di metallo rimasto all’interno della tazza dopo il taglio.
Per le lamiere sottili occorre scegliere una corona dentata espressamente compatibile, verificando anche lo spessore minimo lavorabile. Il pezzo deve essere sostenuto e fissato saldamente: una corona di grande diametro può generare una coppia di reazione considerevole se i denti si bloccano.

- KIT TRAPANO A PERCUSSIONE ALL-IN-ONE PER LAVORI DIFFICILI E…
- POTENTE MOTORE DA 710 W PER ATTIVITÀ IMPEGNATIVE: il motore…
- CONTROLLO DELLA VELOCITÀ VARIABILE FINO A 2800 GIRI/MIN PER…

- Potente trapano a batteria da 21V per applicazioni…
- 18+1 livelli di coppia e controllo preciso: Grazie alle…
- Batteria al litio da 21V e 2000mAh e prestazioni costanti…
Procedimento passo passo
Prima di iniziare la foratura
Per eseguire un foro nel metallo occorrono un trapano regolabile, una punta adatta, strumenti di tracciatura, un sistema di serraggio e, quando previsto, un lubrificante da taglio. Prima di cominciare, bisogna conoscere il materiale, verificare lo spessore e accertarsi che sotto la zona da forare non siano presenti elementi che potrebbero essere danneggiati.
Indossare sempre occhiali di protezione e rimuovere anelli, bracciali e indumenti che potrebbero impigliarsi nelle parti rotanti. Non utilizzare guanti durante la foratura con organi rotanti esposti. Per maneggiare pezzi taglienti a macchina ferma si possono invece usare guanti antitaglio adeguati.
- Segna il centro del foro
Individua la posizione del foro e traccia due riferimenti incrociati sulla superficie del metallo. Sui materiali adatti realizza un piccolo invito con un punzone, in modo che la punta non scivoli durante l’avvio. Sugli acciai inox soggetti a incrudimento evita colpi eccessivi e valuta una punta autocentrante.
- Blocca saldamente il pezzo
Posiziona il componente in una morsa oppure fissalo al banco con morsetti adeguati. Verifica che sia stabile e che sotto il punto di foratura ci sia spazio sufficiente per l’uscita della punta. Non trattenere mai con la mano un pezzo che potrebbe ruotare se l’utensile si blocca.
- Monta la punta e imposta la velocità
Inserisci nel mandrino una punta HSS o HSS-Co del diametro richiesto e serrala correttamente. Disattiva la percussione e seleziona la rotazione nel senso di taglio previsto. Regola il numero di giri in base al materiale, al diametro e alle indicazioni del produttore dell’utensile.
- Esegui un foro pilota se necessario
Per realizzare un foro di diametro elevato con una normale punta elicoidale, può essere utile iniziare con un diametro inferiore. Il foro pilota facilita la successiva lavorazione e riduce lo sforzo richiesto alla punta più grande. Il diametro preliminare deve essere scelto in funzione dell’utensile finale, evitando preforature non adatte alla sua geometria.
- Inizia la foratura con pressione regolare
Appoggia la punta sul riferimento e avvia il trapano mantenendolo perpendicolare alla superficie. Aumenta gradualmente la pressione fino a ottenere un taglio continuo, senza forzare l’utensile. Se la punta produce soltanto attrito e non asporta materiale, interrompi la lavorazione e verifica velocità, affilatura e avanzamento.
- Lubrifica e libera il foro dai trucioli
Durante la foratura dell’acciaio, quando previsto, applica una piccola quantità di olio da taglio compatibile. Nei fori profondi, arresta periodicamente l’avanzamento e ritrai la punta quanto necessario per favorire l’uscita dei trucioli, evitando il loro accumulo. Non utilizzare acqua direttamente su un elettroutensile e non rimuovere i trucioli con le dita.
- Completa il foro e rifinisci i bordi
Quando la punta sta per attraversare completamente il metallo, riduci la spinta per limitare il rischio di impuntamento. Arresta il trapano e attendi la completa immobilizzazione prima di liberare il pezzo. Elimina le eventuali bave con uno sbavatore o un utensile adatto, ottenendo un bordo regolare.
Come evitare il surriscaldamento della punta
Durante la lavorazione dei metalli, l’attrito tra i taglienti e il materiale sviluppa calore. Una parte viene allontanata dai trucioli, mentre il resto interessa la punta e il pezzo. Temperature eccessive possono accelerare l’usura del tagliente e compromettere la precisione della foratura.

L’impiego di un olio da taglio adeguato aiuta a ridurre l’attrito e facilita l’asportazione del materiale. È particolarmente utile nella lavorazione di molti acciai, compresi quelli inossidabili. Per alluminio e altre leghe non ferrose occorre scegliere prodotti compatibili, perché non tutti i lubrificanti hanno lo stesso comportamento sui diversi metalli.
Anche le punte al cobalto e quelle rivestite possono beneficiare di una corretta lubrificazione. La maggiore resistenza all’usura non significa che possano essere utilizzate a qualsiasi velocità o senza raffreddamento.
Un altro segnale da osservare è la formazione del truciolo. Quando il tagliente lavora correttamente, produce un’asportazione di materiale coerente con il tipo di metallo. Se compaiono fumo, surriscaldamento anomalo o stridii persistenti, bisogna interrompere il lavoro e individuare la causa.
Consigli dell’esperto
Per evitare che il foro risulti decentrato, è utile controllare il posizionamento della punta prima di iniziare l’asportazione vera e propria. Sul trapano a colonna questo controllo è più agevole perché il movimento dell’utensile è guidato verticalmente. Per lavorazioni ripetitive si può utilizzare anche una dima di foratura opportunamente fissata.
Se una punta HSS fatica a penetrare nell’acciaio, aumentare la velocità non è necessariamente la scelta corretta. Conviene controllarne prima l’affilatura, verificare il materiale e accertarsi che la pressione esercitata consenta ai taglienti di lavorare. Una punta consumata produce calore e può peggiorare la qualità del foro.
Quando si devono eseguire più fori dello stesso diametro, conviene provare la regolazione su uno scarto dello stesso metallo e spessore. Questo permette di verificare centratura, velocità e comportamento dell’utensile prima di intervenire sul pezzo definitivo.
Al termine della lavorazione, controlla che il bordo del foro non presenti bave sporgenti o deformazioni. La rifinitura è particolarmente importante quando il foro deve ospitare una vite, un rivetto, un raccordo o un componente che richiede un appoggio regolare.
Quando è meglio rivolgersi a un professionista
La foratura fai da te è generalmente affrontabile su piccoli componenti metallici correttamente fissati e di materiale conosciuto, utilizzando attrezzature adeguate. Esistono però situazioni in cui un comune trapano non permette di lavorare con sufficiente sicurezza o precisione.
È opportuno rivolgersi a un’officina specializzata quando si devono forare acciai temprati o leghe particolarmente difficili, realizzare fori di grande diametro su spessori importanti oppure rispettare tolleranze dimensionali molto strette.
La valutazione di un tecnico è necessaria anche quando il foro interessa elementi strutturali, componenti portanti o parti di macchine la cui resistenza potrebbe essere compromessa dall’asportazione di materiale.
- Regolazione elettronica dei giri con preselettore
- Reversibile per forare e avvitare
- Con pratico gancio per cintura
- La linea Easy Bosch – un comodo aiuto in tutti i tuoi…
- Compatto, leggero ed ergonomico per lavorare in comodità e…
- Levetta di regolazione elettronica per gestire il numero di…
Controlli finali e manutenzione delle punte
Dopo la foratura, rimuovi i trucioli metallici utilizzando una spazzola o un attrezzo appropriato, con macchina spenta e utensile fermo. Verifica il diametro del foro e controlla che non siano presenti deformazioni, crepe o bave che possano interferire con il montaggio del componente previsto.
Le punte da trapano devono essere pulite dopo l’utilizzo, asciugate e riposte in modo da evitare urti tra i taglienti. Un velo di prodotto protettivo compatibile può aiutare a prevenire l’ossidazione delle punte non rivestite, soprattutto quando vengono conservate in ambienti umidi.
Se il tagliente risulta scheggiato o consumato, è necessario sostituire la punta oppure procedere a una corretta riaffilatura, quando consentita dal tipo di utensile. Continuare a usare una punta danneggiata aumenta gli sforzi di foratura e il rischio di risultati imprecisi.
Domande frequenti su come forare il metallo
Per forare il ferro e i comuni acciai dolci si utilizza generalmente una punta elicoidale HSS ben affilata. Per materiali più resistenti possono essere indicate punte HSS-Co o utensili specifici. È importante scegliere velocità e lubrificazione in base al diametro e alle caratteristiche del materiale.
Per forare l’acciaio inox conviene utilizzare una punta HSS-Co oppure un utensile specifico per questo materiale, impostare una velocità appropriata e applicare un lubrificante da taglio compatibile. Bisogna mantenere un avanzamento regolare, evitando che la punta ruoti a vuoto sulla superficie e provochi incrudimento.
Le cause più comuni sono una punta non affilata, una velocità di rotazione inadeguata, un avanzamento insufficiente oppure un metallo troppo duro per l’utensile impiegato. È necessario controllare anche che il trapano non sia impostato in rotazione inversa e che la punta sia adatta al materiale.
Per realizzare un foro di grande diametro in una lamiera si possono utilizzare punte a gradino o seghe a tazza specifiche per metallo, scegliendo in base al diametro, allo spessore e al materiale. La lamiera deve essere fissata saldamente e sostenuta in modo da evitare vibrazioni, deformazioni e impuntamenti durante il taglio.